173 5126 2750
139 1568 5675
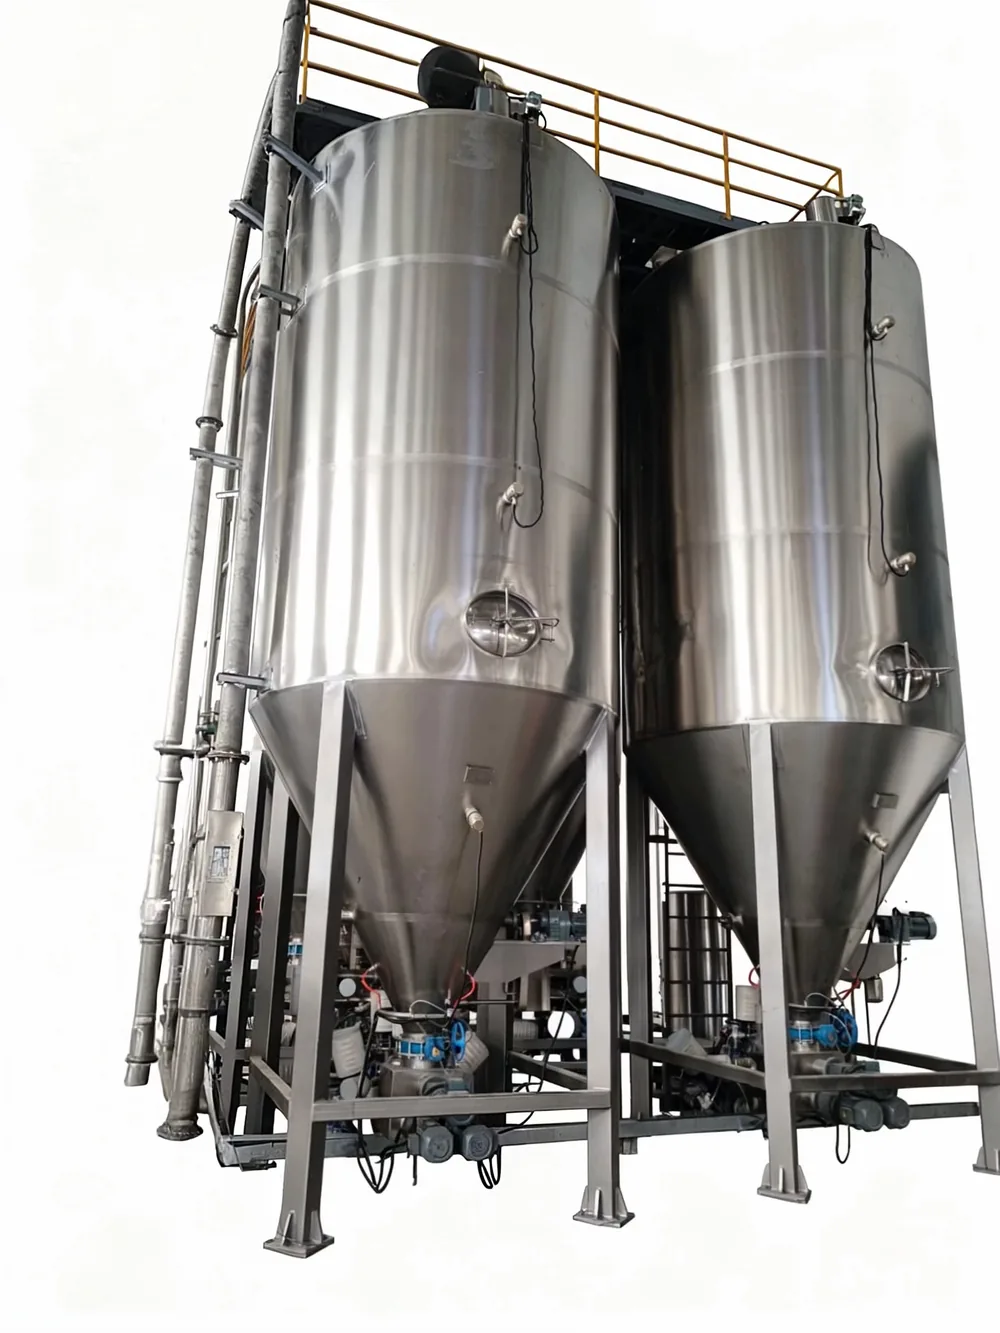
颗粒、粉体原料的密闭储料仓
物料存储设备用于颗粒、粉体原料的集中密闭储存,防潮、防尘、防污染,保障原料品质稳定。储料仓容量规格可选,可单仓使用或多仓组合,满足不同产能需求。
配备料位检测与自动补料功能,配合真空上料系统实现原料自动补充、连续供料,保障生产不断料;密闭结构配合除尘装置,保持车间洁净,原料管理更规范。
我们的工程师团队将根据您的生产需求提供专业配置建议